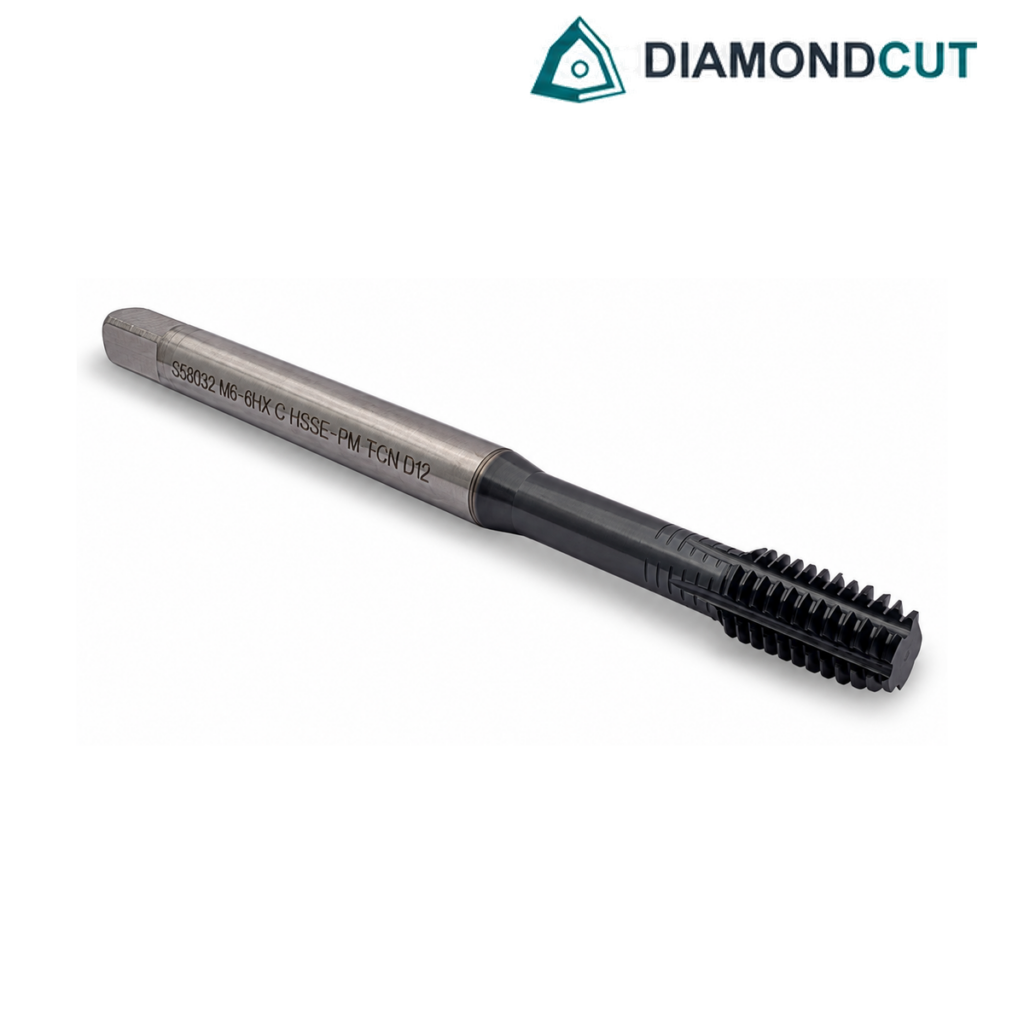
HSSE-PM Forming Tap M6*1 ECL
SALEAtgriešana un maiņa →
ECL HSSE-PM keermevormija M6 × 1 sisekeermete valmistamiseks. Keermesamm 1 mm. Allpool on esitatud orienteeruvad algrežiimid ja eelava arvutus.
| Tootja | ECL |
| Keere | M6 × 1 |
| Keermesamm (mm) | 1 |
| Nimiläbimõõt (mm) | 6 |
| Tööriista materjal | HSSE-PM |
| Tüüp | Keermevormija |
| Ettenihe pöörde kohta (mm/p) | 1 |
| Arvutuslik eelava (mm) | 5.5 — lähteväärtus, kontrollida |
| Keermetolerants | 6HX |
| Pinnakate | TiCN (etiketi järgi) |
ECL M6 × 1 — keermevormija
Keere tekib plastse materjali vormimisel, ilma laastu lõikamata. Kasuta ainult vormimiseks sobivat plastset materjali ja piisava määrimisvõimega õli või emulsiooni. Kõvad või haprad materjalid ei ole üldise vormimissoovituse sihtmaterjal.
Keere ja eelava
- Meetriline keere: M6 × 1; ettenihe pöörde kohta: 1 mm/p.
- Arvutuslik eelava lähteväärtus: 5.5 mm (D − P/2).
Eelava on Gühringi üldvalemi järgi arvutatud lähteväärtus, mitte selle tootesarja kinnitatud puurimisvahemik. Lõplik läbimõõt ja tolerants sõltuvad materjalist, nõutavast keermeprofiilist ning tegelikust tööriistast. Vormija ja lõikava keermepuuri eelavad on erinevad.
Orienteeruvad algrežiimid
Mõõdukad lähteväärtused Gühringi üldandmete alusel. Need ei ole Grewini, Clevelandi ega ECL-i konkreetse sarja tehaseandmed. Väärtused eeldavad sobivat tööriista, jäika kinnitust ja piisavat määrimist.
| Materjal | Vc, m/min | n, p/min | Vf, mm/min |
|---|---|---|---|
| Madalasüsinikuline pehme teras | 12 | 630 | 630 |
| Austeniitne roostevaba teras, pehme olek | 8 | 420 | 420 |
| Deformeeritavad alumiiniumisulamid | 20 | 1060 | 1060 |
Arvutus: n = 1000 × Vc / (π × D); f = P; Vf = n × P. D on nimiläbimõõt millimeetrites. Tabeli pöörlemissagedus on ümardatud allapoole ja ettenihe arvutatud sellest. Etteande ning spindli sünkroniseerimine peab säilima ka väljatulekul; ettenihet pöörde kohta ei vähendata keermesammust väiksemaks.
Materjali kõvaduse, sügava keerme, ebapiisava määrimise või kinnituse erinevuse korral tuleb režiimi täpsustada proovikeermestamise ja mõõtmisega.
Arvutusallikad: Gühring — keermestamise valemid; Gühring — keermevormijate üldandmed, lk 175.